特性要因図とは? 原因分析の基本と生成AIを活用した実践方法
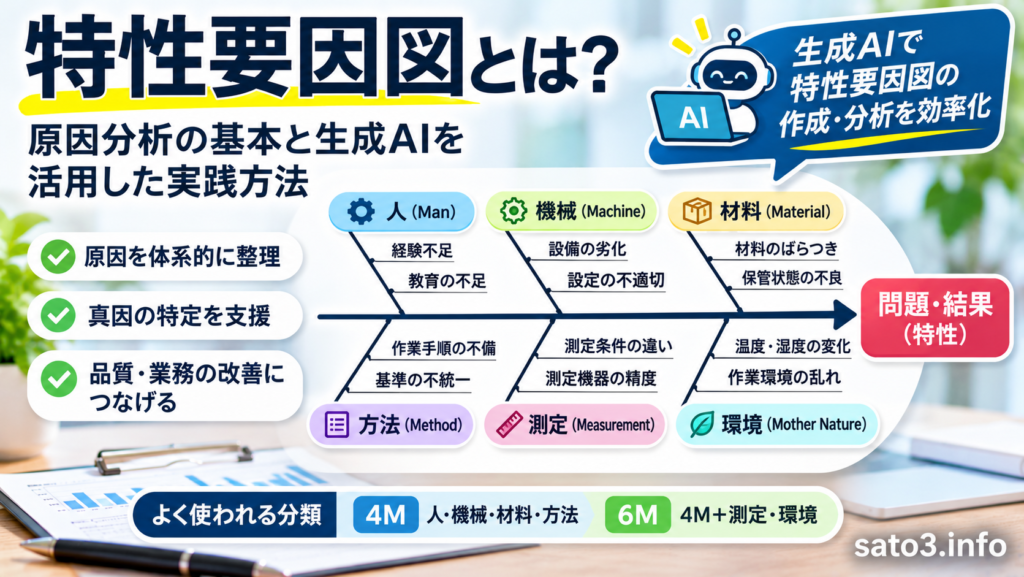
製品の不良や設備トラブルが発生したとき、思いついた原因だけを調べても、重要な要因を見落とすことがある。そこで役立つのが特性要因図である。魚の骨に似た形で結果と要因の関係を整理することから、フィッシュボーン図、魚骨図、石川ダイアグラムとも呼ばれる。本記事では、基本的な作り方、4M・6Mによる分類、具体例、生成AIを使った分析支援まで解説する。
1. 特性要因図とは何か
特性要因図は、分析対象となる結果や問題(特性)を明確にし、それに影響する可能性のある要因を体系的に整理する図である。一般に、品質管理で用いられるQC七つ道具の一つとして知られる。
図の右端に「不良率が高い」「寸法のばらつきが大きい」などの特性を書き、そこへ向かう太い線を背骨とする。背骨から伸びる大きな枝に要因の分類を置き、さらに小さな枝に具体的な原因候補を記載する。
重要なのは、図に記載された要因は、検証前の原因候補であるという点だ。特性要因図を完成させただけでは、真因を特定したことにはならない。
2. 特性要因図の基本構造
| 構成要素 | 役割 | 例 |
|---|---|---|
| 特性 | 分析対象の結果・問題 | 加工品の寸法不良が増えている |
| 背骨 | 特性に向かう中心線 | 各要因を特性へ関連づける |
| 大骨 | 原因候補の大分類 | 人・設備・材料・方法 |
| 中骨・小骨 | より具体的な要因 | 工具摩耗、材料のばらつき、測定手順の違い |
枝の配置は因果関係を考えるための補助であり、各要因の影響度や発生確率を数値的に示すものではない。要因同士が関連する場合もあるため、図の見た目だけで独立した原因だと判断しない。
3. 4M・6Mによる要因の分類
製造業では、要因の洗い出しに4Mという分類がよく用いられる。これはMan(人)、Machine(機械・設備)、Material(材料)、Method(方法)の4つである。
| 分類 | 確認する観点 | 要因の例 |
|---|---|---|
| Man(人) | 技能、教育、作業負荷、確認手順 | 作業者による段取りの違い |
| Machine(機械・設備) | 設備状態、摩耗、設定、保全 | 工具摩耗、設備の振動 |
| Material(材料) | 品質、ロット、保管、仕様 | 材料寸法のばらつき |
| Method(方法) | 作業標準、加工条件、工程 | 加工条件の設定が統一されていない |
必要に応じてMeasurement(測定)やMother Nature/Environment(環境)を加え、6Mとして扱うこともある。ただし6Mの構成や名称には複数の流儀がある。分析対象に合わせて分類を明示することが重要であり、4M・6Mに必ず当てはめなければならないわけではない。
4. 特性要因図の作成手順
- ① 特性を具体的に定義する:「品質が悪い」ではなく「対象製品の寸法不良率が直近3か月で上昇した」など、対象と期間を明確にする。
- ② 大分類を決める:4Mなどを参考に、問題に適した要因の分類を設定する。
- ③ 原因候補を洗い出す:現場の関係者とともに具体的な要因を挙げる。
- ④ 要因を深掘りする:なぜその状態が起きるのかを問い、具体的な条件や作業まで掘り下げる。
- ⑤ 重複・漏れを点検する:分類にこだわりすぎず、要因間の関連も確認する。
- ⑥ 優先して検証する候補を選ぶ:発生状況や測定可能性などから調査の順番を決める。
要因の洗い出しでは、担当者の責任追及に偏らず、作業条件、仕組み、設備や管理方法も含めて考える。原因を決めつけない姿勢が重要である。
5. 具体例:加工品の寸法不良が増えている
以下は考え方を説明するための架空の例であり、実際の不良調査の結果ではない。特性を「加工品の寸法が規格外になる」と設定する。
| 大分類 | 原因候補 | 確認方法 |
|---|---|---|
| 人 | 段取り方法や補正値の入力に差がある | 作業記録、手順確認、作業者への聞き取り |
| 機械・設備 | 工具摩耗、主軸の状態、機械の温度変化 | 工具交換履歴、設備点検、温度と寸法の記録 |
| 材料 | 材料ロットや素材寸法のばらつき | 受入検査、ロット別の不良率 |
| 方法 | 加工条件や補正ルールが統一されていない | 加工プログラム、作業標準、変更履歴 |
| 測定 | 測定器の校正状態や測定位置が異なる | 校正記録、測定方法の比較、繰り返し測定 |
| 環境 | 室温や湿度の変化 | 環境ログと寸法の推移 |
この段階では、どの候補も真因とは断定できない。例えば不良が特定の材料ロットで集中するか、工具使用時間に伴って増えるかなどを調べ、原因候補を絞り込む。
6. 真因を特定するための検証
特性要因図は原因の洗い出しに強みがあるが、真因の確定には別の検証が必要である。工程記録、設備ログ、検査データ、現場観察、条件を変えた試験などを組み合わせる。
- 発生条件を比較する:正常品と不良品、発生前後、設備別、ロット別の違いを調べる。
- 時間的な関係を確認する:設定変更や工具交換と不良の増減を照合する。
- 測定の信頼性を確かめる:測定器や測定方法のばらつきが結論に影響しないか確認する。
- 対策後の再発状況を見る:対策前後を比較し、ほかの条件の変化も考慮する。
相関が見つかっても、それだけで因果関係が証明されるわけではない。重要な原因候補ほど、再現性や代替説明の有無を慎重に確認する。
7. 生成AIを活用した特性要因図の作成
生成AIは、原因候補の洗い出し、分類の点検、検証計画の整理に活用できる。ただし、AIが出力した原因候補は現場で確認された事実ではない。設備情報や顧客情報などの機密情報は、利用サービスの設定と社内ルールを確認したうえで扱う。
ステップ1:特性と前提条件を明確にする
製造工程で[問題]が発生しています。対象製品は[製品]、工程は[工程]、確認できている事実は[記録]です。特性要因図を作成する前に、特性の定義に不足している情報と追加で確認すべきデータを整理してください。推測と事実は区別してください。
ステップ2:4Mまたは6Mで原因候補を整理する
次の特性について、4M(人・機械・材料・方法)を大分類とする特性要因図の原因候補を、階層が分かる箇条書きで整理してください。必要なら測定と環境も追加してください。原因候補は断定せず、各候補に確認すべき記録や観察項目を付けてください。特性:[特性]
ステップ3:漏れや重複を点検する
以下の原因候補一覧を点検し、分類の重複、抽象的すぎる項目、見落としている可能性のある要因、因果関係が不明な項目を指摘してください。新たに挙げる項目は仮説と明記してください。[原因候補一覧]
ステップ4:検証計画を作る
次の原因候補について、優先して検証する順序と、必要なデータ、測定方法、比較条件、判断基準を提案してください。原因の確定に必要な証拠が不足する場合は、未確認と明記してください。[原因候補一覧]
AIによる整理結果を現場担当者と確認し、実際の記録や検査結果に基づいて図を修正する。図の作成そのものを目的にしないことが重要である。
8. ロジックツリーとの違い
ロジックツリーは、問題の構造、原因、解決策などを階層的に分解する汎用的な手法である。一方、特性要因図は、特定の結果に影響する原因候補を体系的に整理することに重点がある。
例えば、まずロジックツリーで「どの製品群・工程で不良が発生しているか」を整理し、対象を絞った後で特性要因図を作る方法が考えられる。どちらも原因の証明そのものを行う手法ではないため、データによる検証と組み合わせる。
9. よくある失敗と注意点
- 特性が曖昧:対象や測定条件が不明なまま要因を列挙する。
- 4M・6Mの分類にこだわりすぎる:問題に必要な観点が抜けてしまう。
- 人のミスだけに原因を求める:設備、方法、管理体制などの背景を見落とす。
- 候補を真因と決めつける:図に記載しただけでは原因は確定しない。
- 生成AIの出力を事実として扱う:根拠と確認状況を明確にする。
10. まとめ
特性要因図は、問題の結果に影響する原因候補を幅広く整理し、関係者の認識を合わせるための手法である。4M・6Mを使うと製造現場の要因を洗い出しやすいが、分類は目的に応じて調整する。生成AIは原因候補や検証項目の整理を支援する一方、真因の特定には現場の観察とデータによる検証が欠かせない。
ほかの問題解決手法はフレームワークの総合ガイドも参照してほしい。