3M(ムリ・ムダ・ムラ)とは? 業務改善の基本・具体例・実践手順と生成AIの活用
企業や組織で業務改善に取り組む際、「ムダをなくす」という言葉を耳にすることがある。
しかし、業務の効率化を進めるうえで、ムダを減らすことだけに注目してよいのだろうか。
例えば、次のような状況である。
- 人員を減らした結果、残された担当者の負担が増加した
- 作業時間を短縮した結果、確認不足による不良や手戻りが増えた
- 在庫を減らした結果、部品不足によって生産が停止した
- 特定の担当者に業務が集中し、残業が常態化している
- 日によって作業量が大きく変動し、忙しい日と暇な日の差が激しい
- 作業手順が担当者によって異なり、品質にばらつきが生じている
これらの問題は、単純にムダを削減するだけでは解決できない場合がある。
業務には、過度な負荷である「ムリ」、価値を生まない活動である「ムダ」、作業量や品質などのばらつきである「ムラ」が存在する。
この3つの視点から業務を捉える考え方が、3M(ムリ・ムダ・ムラ) である。
3Mは、製造現場の改善活動で広く知られている考え方であり、トヨタ生産方式とも深い関係がある。
しかし、その考え方は製造業だけに限定されるものではない。
事務作業、ソフトウェア開発、サービス業など、さまざまな業務に応用できる。
特に重要なのは、ムリ・ムダ・ムラを個別の問題として捉えるだけでなく、互いに影響し合うものとして考えることである。
例えば、作業量にムラがあると、繁忙時にムリが発生しやすくなる。また、その対応として過剰な人員や在庫を確保すると、閑散時にはムダが生じる可能性がある。
そのため、3Mを改善する際には、個々の作業だけでなく、業務全体のバランスを考える必要がある。
近年では、生成AIを活用して、業務内容から3Mの可能性がある箇所を抽出したり、問題の分類や原因仮説、改善案を整理したりすることも可能になっている。
ただし、生成AIによる分析は、現場での観察や実測を代替するものではない。
本記事では、3Mの基本的な考え方、具体例、業務改善の実践手順、Excelによる分析方法、生成AIの活用、他のフレームワークとの関係まで解説する。
1. 3M(ムリ・ムダ・ムラ)とは何か
1.1 3Mの基本的な意味
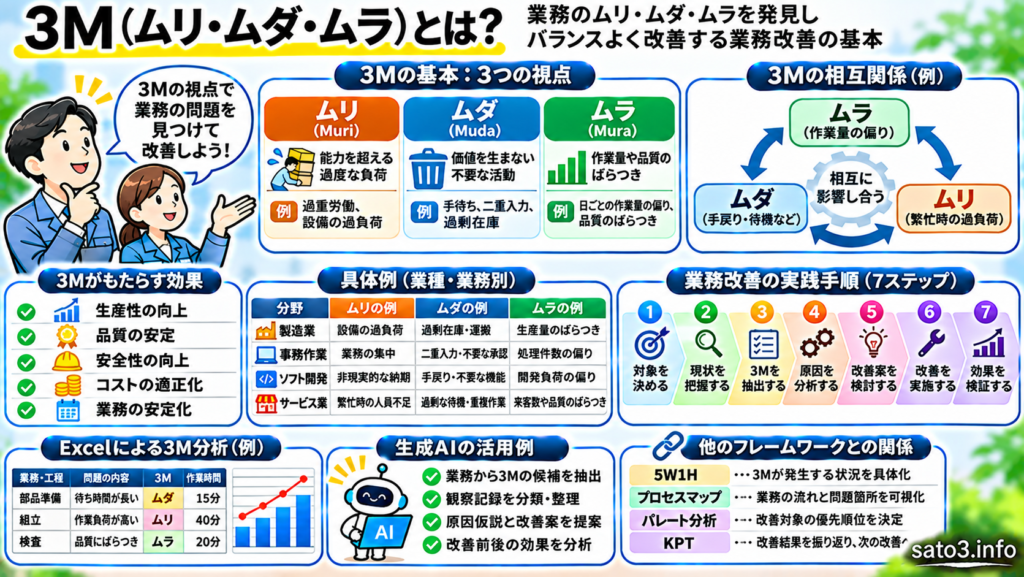
3Mとは、業務や作業に存在する問題を、次の3つの視点から捉える考え方である。
- ムリ(Muri):人や設備などに能力を超える負荷がかかっている状態
- ムダ(Muda):顧客価値や必要な成果に結び付かない不要な活動や資源の消費
- ムラ(Mura):作業量、負荷、品質、処理時間などにばらつきがある状態
これらの日本語をローマ字表記したときの頭文字が、いずれもMであることから3Mと呼ばれる。
3Mは、特定の分析表を作成するための手法というよりも、業務改善における問題発見と改善の着眼点である。
1.2 3Mの目的
3Mの主な目的は、業務に存在する過度な負荷、不要な活動、ばらつきを発見し、改善につなげることである。
具体的には、次のような目的で利用できる。
- 作業者の過度な負担を減らす
- 不要な作業や待ち時間を減らす
- 作業量や品質のばらつきを抑える
- 生産性を向上させる
- 品質を安定させる
- 安全性を高める
- コストを適正化する
- 業務の安定性を高める
ただし、3Mの改善は、単純に作業時間や人員を削減することではない。
安全性、品質、納期、コストなどのバランスを考えながら進める必要がある。
1.3 トヨタ生産方式との関係
3Mは、トヨタ生産方式(Toyota Production System:TPS)と深い関係がある。
トヨタ生産方式では、ムダの排除に加え、ムリやムラにも着目して改善を進める。
特に、ムダについては「7つのムダ」という分類が広く知られている。
一般に、7つのムダは次のように整理される。
- つくりすぎのムダ
- 手待ちのムダ
- 運搬のムダ
- 加工そのもののムダ
- 在庫のムダ
- 動作のムダ
- 不良・手直しのムダ
これらは、製造現場で発生する代表的なムダを分類したものである。
一方、3Mはムダだけでなく、過度な負荷であるムリ、ばらつきであるムラも含めて考える。
例えば、在庫を削減することは、在庫のムダを減らす改善につながる。
しかし、必要な部品まで不足する状態になれば、生産停止や緊急調達が発生する可能性がある。
つまり、ムダを減らすことだけを目的にすると、新たなムリやムダを生む場合がある。
そのため、3Mを全体として捉えることが重要である。
1.4 3Mは製造業以外にも活用できる
3Mは製造現場で広く知られているが、その考え方はさまざまな業務に応用できる。
例えば、事務作業では、特定の担当者への業務集中、二重入力、処理件数のばらつきなどが考えられる。
ソフトウェア開発では、非現実的な納期、仕様変更による手戻り、担当者ごとの作業負荷の偏りなどが考えられる。
サービス業では、繁忙時間帯の人員不足、重複作業、サービス品質のばらつきなどが考えられる。
このように、3Mは業種を問わず、業務改善の基本的な視点として活用できる。
2. 3Mの基本構成
3Mを活用するためには、ムリ・ムダ・ムラの違いと、それぞれの相互関係を理解する必要がある。
2.1 ムリ(Muri)とは
ムリとは、人や設備、組織などに対して、能力や処理可能な範囲を超える負荷がかかっている状態である。
例えば、次のような状況が考えられる。
- 作業者に過度な作業量が割り当てられている
- 長時間労働が常態化している
- 設備を能力以上の条件で稼働させている
- 必要な技能を持たない担当者に難しい作業を任せている
- 無理な納期によって確認作業が省略されている
ムリが発生すると、疲労、ミス、設備故障、品質低下、安全上の問題などにつながる可能性がある。
ただし、作業量が多いことだけで、直ちにムリと判断できるわけではない。
作業者の能力、設備の性能、作業条件、休憩時間、安全基準などを考慮する必要がある。
2.2 ムダ(Muda)とは
ムダとは、顧客価値や必要な成果に結び付かない不要な活動や資源の消費である。
例えば、次のような状況が考えられる。
- 同じ情報を複数のシステムに入力している
- 不要な書類を作成している
- 作業の開始まで長時間待機している
- 必要以上の在庫を保有している
- 不良品の手直しが繰り返されている
- 不必要な移動や運搬が発生している
ムダを減らすことで、作業時間やコストの削減、生産性の向上などが期待できる。
ただし、直接的な付加価値を生まない活動が、すべて不要というわけではない。
例えば、安全確認、品質検査、法令対応などは、直接的に製品やサービスの価値を増やさなくても、必要な活動である。
そのため、ムダを判断する際には、業務上の必要性やリスクを考慮する必要がある。
2.3 ムラ(Mura)とは
ムラとは、作業量、負荷、品質、処理時間などにばらつきがある状態である。
例えば、次のような状況が考えられる。
- 日によって作業量が大きく異なる
- 特定の時間帯に業務が集中する
- 担当者によって作業時間が大きく異なる
- 製品の品質が安定しない
- 工程ごとの処理能力に差がある
- 納期や処理時間にばらつきがある
ムラが大きいと、業務計画や人員配置が難しくなる場合がある。
また、繁忙時にはムリが発生し、閑散時には待機や設備の遊休などのムダが発生する可能性がある。
ただし、すべてのばらつきが悪いわけではない。
例えば、季節による需要変動や顧客ごとの注文内容の違いなど、避けられない変動も存在する。
重要なのは、ばらつきを把握し、必要に応じて業務の平準化や柔軟な対応を検討することである。
2.4 ムリ・ムダ・ムラの違い
| 項目 | ムリ | ムダ | ムラ |
|---|---|---|---|
| 主な問題 | 過度な負荷 | 不要な活動や資源の消費 | ばらつき |
| 着眼点 | 能力と負荷の関係 | 活動の必要性や価値 | 作業量や品質の変動 |
| 代表例 | 過重労働 | 二重入力 | 作業量の偏り |
| 主な影響 | 疲労、故障、品質低下 | 時間やコストの損失 | 業務の不安定化 |
| 改善の方向性 | 負荷の適正化 | 不要な活動の削減 | 平準化や標準化 |
2.5 3Mの相互関係
ムリ・ムダ・ムラは、それぞれ独立した問題とは限らない。
例えば、次のような関係が考えられる。
ムラ → ムリ → ムダ
作業量に大きなムラがあると、繁忙時に作業者や設備へ過度な負荷がかかる。
その結果、作業ミスや不良が増加し、手直しや再作業というムダが発生する可能性がある。
また、次のような関係も考えられる。
ムダの削減 → 新たなムリの発生
人員や在庫を過度に削減すると、残された作業者や設備への負荷が増加する場合がある。
このように、1つの問題だけを改善しようとすると、別の問題が発生する可能性がある。
そのため、3Mの改善では、業務全体のバランスを考えることが重要である。
3. 3Mが重要な理由
3.1 生産性の向上につながる
ムダな作業や待ち時間を減らすことで、同じ資源からより多くの成果を得られる可能性がある。
また、ムラを抑えることで、作業者や設備の稼働を安定させやすくなる。
ただし、生産性の向上は、単に作業量を増やすことではない。
必要な品質や安全性を維持しながら、投入する資源と成果の関係を改善することが重要である。
3.2 品質の安定につながる
ムリが発生すると、疲労や時間的な制約によって、作業ミスが増える可能性がある。
また、作業方法にムラがあると、品質にばらつきが生じる場合がある。
そのため、作業負荷の適正化や作業手順の標準化は、品質の安定につながる可能性がある。
3.3 安全性の向上につながる
過度な作業負荷や無理な作業姿勢は、事故や健康上の問題につながる可能性がある。
3Mの視点から作業を見直すことで、安全上の問題を発見しやすくなる。
ただし、安全性に関する判断は、必要な法令や安全基準、専門的な評価に基づいて行う必要がある。
3.4 コストの適正化につながる
不要な作業、過剰在庫、不良品の手直しなどは、コスト増加の要因になる。
3Mを改善することで、こうしたコストを減らせる可能性がある。
ただし、短期的なコスト削減だけを優先すると、品質や安全性、業務の安定性が損なわれる場合がある。
そのため、全体的な費用対効果を考える必要がある。
3.5 業務の安定性を高められる
作業量や処理時間に大きなムラがあると、業務計画を立てにくくなる。
また、特定の担当者に業務が集中すると、その担当者が不在になった場合に業務が停滞する可能性がある。
3Mの視点から業務を整理することで、こうした問題を発見しやすくなる。
3.6 継続的な改善につながる
3Mは、一度分析して終わるものではない。
業務内容や設備、組織体制、需要などが変化すれば、新たなムリ・ムダ・ムラが発生する可能性がある。
そのため、定期的に現状を確認し、改善を継続することが重要である。
4. 3Mの具体例
ここでは、製造業、事務作業、ソフトウェア開発、サービス業を例に説明する。
以下は、考え方を説明するための架空の事例である。
4.1 製造業:生産工程における3M
製造業では、生産計画、調達、製造、検査、出荷など、複数の工程が連携して業務を進める。
例えば、次のような3Mが考えられる。
| 分類 | 問題の例 | 改善の方向性 |
|---|---|---|
| ムリ | 設備を能力以上の条件で稼働させる | 設備能力と生産計画の見直し |
| ムリ | 特定の作業者に負荷が集中する | 作業分担や人員配置の見直し |
| ムダ | 必要以上の在庫を保有する | 適正在庫の検討 |
| ムダ | 不要な運搬が発生する | 設備配置や作業動線の見直し |
| ムラ | 日によって生産量が大きく異なる | 生産計画の平準化 |
| ムラ | 作業者によって品質が異なる | 作業手順の標準化 |
例えば、特定の工程だけ処理能力が低い場合、その工程に仕掛品が集中する可能性がある。
また、遅れを取り戻すために作業者や設備へ過度な負荷をかけると、品質低下や設備故障につながる可能性がある。
この場合、個々の作業を速くするだけでなく、工程全体の処理能力や作業の流れを見直すことが重要である。
4.2 事務作業:日常業務における3M
事務作業では、目に見える製品を扱わないため、ムダやムラが把握しにくい場合がある。
例えば、次のような問題が考えられる。
| 分類 | 問題の例 | 改善の方向性 |
|---|---|---|
| ムリ | 特定の担当者に業務が集中する | 業務分担の見直し |
| ムリ | 短期間に大量の処理を求められる | 処理計画や期限の見直し |
| ムダ | 同じ情報を複数回入力する | データ連携や入力方法の改善 |
| ムダ | 不要な承認や確認が多い | 承認手続きの見直し |
| ムラ | 月末に業務が集中する | 処理時期の分散 |
| ムラ | 担当者によって処理時間が異なる | 手順の標準化や教育 |
例えば、請求書の処理が月末に集中する場合、特定の期間だけ残業が増える可能性がある。
この場合、請求書の受付方法や処理時期、承認手続きなどを見直すことで、業務負荷を平準化できる可能性がある。
ただし、取引先の締日など、変更が難しい条件も存在する。
そのため、実際の業務条件を考慮して改善案を検討する必要がある。
4.3 ソフトウェア開発:開発プロジェクトにおける3M
ソフトウェア開発でも、ムリ・ムダ・ムラは発生する。
例えば、次のような問題が考えられる。
| 分類 | 問題の例 | 改善の方向性 |
|---|---|---|
| ムリ | 非現実的な納期を設定する | 工数見積りや開発計画の見直し |
| ムリ | 特定の開発者に作業が集中する | 担当分担や技術共有 |
| ムダ | 仕様の曖昧さによる手戻り | 要件定義や仕様確認の改善 |
| ムダ | 不要な機能を開発する | 要件や優先順位の見直し |
| ムラ | 工程ごとの作業負荷が偏る | 開発計画や作業配分の見直し |
| ムラ | 担当者によって品質が異なる | 開発標準やレビューの整備 |
例えば、要件定義が不十分なまま開発を開始すると、後から仕様変更や修正が発生する場合がある。
その結果、再設計や再開発、再テストなどの作業が必要になる。
これは、ムダの一例として捉えることができる。
また、手戻りによって納期が圧迫されると、開発者への負荷が増加し、ムリが発生する可能性がある。
さらに、特定の工程に作業が集中すると、工程間のムラが大きくなる場合がある。
このように、ソフトウェア開発でも3Mは相互に関係している。
ただし、すべての仕様変更がムダというわけではない。
利用者の要求や事業環境の変化に対応するために、必要な変更も存在する。
重要なのは、変更の必要性と、その変更によって発生する作業や影響を適切に管理することである。
4.4 サービス業:接客や顧客対応における3M
サービス業では、顧客の来店や問い合わせが特定の時間帯に集中する場合がある。
例えば、次のような問題が考えられる。
| 分類 | 問題の例 | 改善の方向性 |
|---|---|---|
| ムリ | 繁忙時間帯の人員不足 | 人員配置や予約方法の見直し |
| ムリ | 担当者に過度な対応件数が集中する | 業務分担の見直し |
| ムダ | 同じ情報を繰り返し確認する | 顧客情報の共有方法の改善 |
| ムダ | 不要な待機や重複作業 | 業務手順の見直し |
| ムラ | 時間帯によって来客数が大きく異なる | 予約や人員配置の調整 |
| ムラ | 担当者によってサービス品質が異なる | 接客手順の標準化や教育 |
例えば、飲食店で昼食時間帯に来客が集中する場合、厨房や接客担当者に過度な負荷がかかる可能性がある。
一方、閑散時間帯には人員や設備が十分に活用されない場合もある。
この場合、予約の調整、事前準備、人員配置、作業分担などを見直すことが考えられる。
ただし、顧客の需要を完全に平準化することは難しい。
そのため、需要変動に柔軟に対応できる仕組みを検討することが重要である。
4.5 具体例から分かること
これらの事例から分かるのは、3Mが特定の業種だけに存在する問題ではないということである。
また、同じ問題でも、状況によってムリ・ムダ・ムラの複数に関係する場合がある。
例えば、特定の担当者への業務集中は、負荷の偏りというムラであると同時に、能力を超える負荷が発生していればムリでもある。
そのため、問題を無理に1つの分類へ限定する必要はない。
重要なのは、分類すること自体ではなく、問題の実態を把握し、適切な改善につなげることである。
5. 3Mを活用した業務改善の実践手順
3Mを活用した業務改善は、現状把握から効果検証まで、段階的に進めることが重要である。
ここでは、7つのステップに分けて説明する。
5.1 ステップ1:改善対象を明確にする
最初に、改善対象となる業務や工程を決める。
例えば、次のような対象が考えられる。
- 製造工程
- 受発注業務
- 請求書処理
- ソフトウェア開発工程
- 顧客対応業務
対象が広すぎる場合には、業務を適切な範囲に分割することも考えられる。
5.2 ステップ2:現状を把握する
次に、対象となる業務の現状を確認する。
例えば、次のような情報を収集する。
- 作業内容
- 作業時間
- 処理件数
- 作業者数
- 設備の稼働状況
- 不良や手戻りの発生状況
- 待ち時間
- 作業量の変動
この段階では、実際の業務を観察し、可能な範囲で数値を記録することが重要である。
5.3 ステップ3:ムリ・ムダ・ムラを抽出する
収集した情報をもとに、3Mの可能性がある箇所を整理する。
例えば、次のような視点で確認する。
ムリの確認
- 作業者に過度な負荷がかかっていないか
- 設備を能力以上の条件で使用していないか
- 無理な納期や作業計画になっていないか
ムダの確認 - 不要な作業が存在しないか
- 同じ作業を繰り返していないか
- 待ち時間や手戻りが発生していないか
ムラの確認 - 作業量に大きなばらつきがないか
- 担当者によって作業方法が異なっていないか
- 品質や処理時間が安定しているか
5.4 ステップ4:原因を分析する
3Mを抽出したら、問題が発生する原因を検討する。
例えば、作業者にムリが発生している場合でも、原因はさまざまである。
- 作業量が多すぎる
- 人員配置が適切でない
- 作業手順が複雑である
- 設備の能力が不足している
- 業務の分担が偏っている
- 作業計画に問題がある
原因を十分に確認せずに改善を進めると、期待した効果が得られない場合がある。
そのため、観察された事実と原因の仮説を区別することが重要である。
5.5 ステップ5:改善案を検討する
原因を整理したら、改善案を検討する。
例えば、次のような方法が考えられる。
- 作業手順の見直し
- 業務の標準化
- 人員配置の見直し
- 作業量の平準化
- 設備配置の改善
- システムによる自動化
- 不要な承認や確認の削減
- 情報共有方法の改善
ただし、改善案が新たなムリ・ムダ・ムラを生まないか確認する必要がある。
5.6 ステップ6:改善を実施する
改善案を決定したら、実際の業務に適用する。
必要に応じて、小規模な範囲で試行することも有効である。
また、改善を実施する際には、関係者への説明や教育、作業手順の更新なども必要になる場合がある。
5.7 ステップ7:効果を検証し、継続的に改善する
改善後は、改善前と同じ指標を用いて効果を確認する。
例えば、次のような指標が考えられる。
- 作業時間
- 処理件数
- 不良率
- 手戻り件数
- 残業時間
- 待ち時間
- 作業量のばらつき
ただし、改善前後で作業条件や測定条件が異なる場合、単純に数値を比較できないことがある。
そのため、条件の違いを考慮して効果を評価する必要がある。
また、改善後も定期的に状況を確認し、新たな3Mが発生していないかを確認することが重要である。
6. 3M分析シートの作り方
3Mの分析には、ExcelやGoogleスプレッドシートなどを利用できる。
特に、Excelでは表形式による問題整理に加え、関数やグラフを利用して作業時間やばらつきを可視化できる。
6.1 基本的な分析シート
まず、次のような項目を設定する。
| 項目 | 内容 |
|---|---|
| 業務・工程 | 対象となる作業 |
| 問題の内容 | 観察された問題 |
| 3M分類 | ムリ・ムダ・ムラ |
| 発生頻度 | 問題が発生する回数 |
| 作業時間 | 実際に要した時間 |
| 標準時間 | 比較基準となる時間 |
| 影響 | 品質、コスト、安全性など |
| 原因仮説 | 問題が発生する原因の候補 |
| 改善案 | 対応策 |
| 改善結果 | 実施後の測定結果 |
このような表を作成することで、問題を一覧として整理できる。
ただし、1つの問題が複数の3Mに該当する場合もある。
そのため、分類を1つに限定する必要はない。
6.2 作業時間の平均を求める
作業時間を複数回記録した場合、AVERAGE関数を利用して平均値を求めることができる。
例えば、B2からB11までに作業時間を入力した場合、次の数式を利用する。=AVERAGE(B2:B11)
平均値を求めることで、作業時間の全体的な傾向を把握できる。
ただし、平均値だけでは、作業時間のばらつきまでは十分に把握できない。
6.3 最大値と最小値を確認する
作業時間の最大値と最小値を確認する場合には、MAX関数とMIN関数を利用できる。
最大値=MAX(B2:B11)
最小値=MIN(B2:B11)
最大値と最小値の差が大きい場合、作業時間にばらつきがある可能性がある。
ただし、作業内容や条件が異なる場合には、単純に比較できないことがある。
6.4 標準偏差によってばらつきを確認する
作業時間のばらつきを数値で確認する方法として、標準偏差を利用できる。
例えば、次の数式を使用する。=STDEV.S(B2:B11)
この数式は、入力されたデータを標本として扱い、標本標準偏差を求めるものである。
標準偏差が大きいほど、平均値からのばらつきが大きい傾向を示す。
ただし、標準偏差の大小だけで、業務上の問題があると断定することはできない。
作業内容や測定条件、許容される変動範囲などを考慮する必要がある。
6.5 標準時間と実績時間を比較する
標準時間と実績時間を比較することで、作業時間の差を確認できる。
例えば、B列に標準時間、C列に実績時間を入力した場合、次の数式を利用する。=C2-B2
この数式では、実績時間から標準時間を差し引いた値を求める。
正の値であれば標準時間より長く、負の値であれば短いことを示す。
ただし、標準時間を超えたことだけで、直ちにムダやムリが発生していると判断することはできない。
作業条件や品質、安全性なども考慮する必要がある。
6.6 改善前後の変化率を求める
改善前後の作業時間を比較する場合、変化率を求めることができる。
例えば、B2に改善前の作業時間、C2に改善後の作業時間を入力した場合、次の数式を利用する。=IF(B2=0,"", (C2-B2)/B2)
この数式では、改善前に対する改善後の変化率を求める。
例えば、改善前が100分、改善後が80分の場合、結果は-20%となる。
作業時間が20%減少したことを示す。
ただし、作業時間の減少だけで改善が成功したと判断することはできない。
品質や安全性、作業者の負担なども確認する必要がある。
6.7 グラフによる可視化
Excelでは、次のようなグラフを利用できる。
- 折れ線グラフ:日別の作業時間や処理件数の推移
- 棒グラフ:工程別の作業時間や問題件数の比較
- 散布図:作業量と作業時間などの関係
- ヒストグラム:作業時間や処理時間の分布
例えば、日別の作業時間を折れ線グラフで表示すると、特定の日に作業時間が増加していることを確認しやすくなる。
また、ヒストグラムを利用すると、作業時間がどの範囲に集中しているかを確認できる。
6.8 Excel分析で重要なこと
Excelを利用すると、3Mに関係する問題を数値で整理できる。
しかし、数値だけで問題の原因を判断することはできない。
例えば、作業時間が長い場合でも、作業内容が複雑であったり、安全確認が必要であったりする可能性がある。
そのため、Excelによる分析と現場での観察を組み合わせることが重要である。
7. 3Mを効果的に活用するためのポイント
7.1 ムダだけに注目しない
3Mの改善では、ムダの削減だけに注目しないことが重要である。
例えば、人員を削減することで短期的なコストは減少するかもしれない。
しかし、残された担当者に過度な負荷がかかれば、ムリが発生する可能性がある。
そのため、ムリ・ムダ・ムラを全体として考える必要がある。
7.2 全体最適を考える
特定の工程だけを効率化しても、業務全体の生産性が向上するとは限らない。
例えば、前工程の処理能力を高めても、後工程の処理能力が不足していれば、仕掛品が増加する可能性がある。
そのため、個々の工程だけでなく、業務全体の流れを確認することが重要である。
7.3 作業の標準化を進める
作業方法が担当者によって異なる場合、作業時間や品質にばらつきが生じることがある。
そのため、必要に応じて作業手順を標準化することが有効である。
ただし、すべての業務を一律に標準化することが適切とは限らない。
業務の特性や顧客の要求に応じて、柔軟な対応が必要な場合もある。
7.4 現場の意見を取り入れる
3Mは、実際に業務を行っている担当者が把握している場合が多い。
例えば、作業手順の問題や設備の使いにくさ、業務の負荷などは、現場の担当者が具体的に説明できる場合がある。
そのため、改善活動では現場の意見を取り入れることが重要である。
7.5 安全性と品質を優先する
作業時間やコストを削減することだけを目的にすると、安全性や品質が損なわれる可能性がある。
例えば、品質検査を省略すれば作業時間は短縮できるかもしれない。
しかし、不良品の流出や重大な問題につながる可能性がある。
そのため、改善案を検討する際には、安全性や品質への影響を確認する必要がある。
7.6 需要変動を考慮する
作業量や需要のばらつきを完全になくすことは難しい。
例えば、季節によって注文量が変化する業務では、一定のムラが発生する。
そのため、需要を無理に一定にするのではなく、変動に対応できる人員配置や設備運用、在庫管理などを検討することが重要である。
7.7 継続的に見直す
業務内容や設備、組織体制、需要などが変化すると、新たな3Mが発生する可能性がある。
そのため、改善後も定期的に状況を確認し、必要に応じて見直すことが重要である。
8. 生成AIを活用した3M分析
生成AIは、3Mの問題整理や改善案の検討を支援する手段として利用できる。
例えば、業務内容から3Mの可能性がある箇所を抽出したり、問題の分類や原因仮説を整理したりすることができる。
ただし、生成AIは実際の現場を観察しているわけではない。
そのため、提示された内容を事実として扱わず、現場での確認や実測と組み合わせる必要がある。
8.1 実践例1:業務内容から3Mを抽出する
最初に、業務内容を生成AIに入力し、3Mの可能性がある箇所を整理する。
プロンプト例
以下の業務内容をもとに、ムリ・ムダ・ムラの可能性がある箇所を抽出してください。
次の条件を守ってください。
- ムリ・ムダ・ムラの3つの視点から検討する
- 観察された事実と推測を区別する
- 問題を無理に1つの分類へ限定しない
- 情報が不足する場合は「要確認」とする
- 問題の内容と確認すべき事項を表形式で提示する
【業務内容】
[ここに業務内容を入力]
この方法では、業務内容から3Mの可能性がある箇所を整理できる。
ただし、実際に問題が存在するかどうかは、現場で確認する必要がある。
8.2 実践例2:観察記録を3Mに分類する
次に、現場で記録した問題をムリ・ムダ・ムラに分類する。
プロンプト例
以下の観察記録を、ムリ・ムダ・ムラの視点から分類してください。
次の条件を守ってください。
- 各記録について該当する3Mを示す
- 複数の分類に該当する場合はすべて示す
- 分類の理由を簡潔に説明する
- 判断できない場合は「要確認」とする
- 観察記録に存在しない事実を追加しない
- 結果を表形式で提示する
【観察記録】
[ここに観察記録を入力]
この方法では、複数の問題を一定の視点で整理しやすくなる。
ただし、分類結果が正しいかどうかは、業務担当者による確認が必要である。
8.3 実践例3:原因仮説と改善案を検討する
3Mの問題が整理できたら、原因仮説と改善案を検討する。
プロンプト例
以下の3M分析結果をもとに、原因仮説と改善案を提案してください。
次の条件を守ってください。
- 観察された事実と原因仮説を区別する
- 原因を断定せず、確認方法を示す
- 改善案を複数提示する
- 改善案が新たなムリ・ムダ・ムラを生まないか検討する
- 安全性や品質を犠牲にする改善案を提案しない
- 結果を表形式で提示する
【3M分析結果】
[ここに分析結果を入力]
この方法では、問題の原因や改善の方向性を整理できる。
ただし、生成AIが提示した原因仮説が正しいとは限らない。
実際のデータや現場での確認が必要である。
8.4 実践例4:改善前後の効果を検討する
改善前後のデータを生成AIに入力し、変化を整理することもできる。
プロンプト例
以下の改善前後のデータを比較し、3Mの改善効果を分析してください。
次の条件を守ってください。
- 改善前後の数値を比較する
- 変化量と変化率を示す
- 作業条件や測定条件の違いを確認する
- データが不足する場合は「要確認」とする
- 実測値のない改善効果を数値で断定しない
- 安全性や品質への影響も検討する
- 結果を表形式で提示する
【改善前のデータ】
[ここに改善前のデータを入力]
【改善後のデータ】
[ここに改善後のデータを入力]
この方法では、改善前後の変化を整理し、効果を検討するための資料を作成できる。
ただし、数値が改善していても、その原因が実施した改善策によるものとは限らない。
需要や作業条件など、他の要因による影響も考慮する必要がある。
8.5 生成AIを利用する際の注意点
生成AIを3M分析に利用する場合には、次の点に注意する必要がある。
- 実際には存在しない問題を推測する場合がある
- ムリ・ムダ・ムラの分類が適切でない場合がある
- 原因仮説を事実のように説明する場合がある
- 現場の制約を十分に考慮できない場合がある
- 安全性や品質への影響を十分に評価できない場合がある
- 改善効果を過大に見積もる場合がある
- 機密情報や個人情報の取り扱いに注意する必要がある
特に重要なのは、生成AIによる分析結果を、そのまま現場の事実として扱わないことである。
生成AIは、問題の整理や改善案の検討を支援する手段であり、現場での観察や実測を代替するものではない。
9. 他のフレームワークとの違いと関係
3Mは、業務に存在する過度な負荷、不要な活動、ばらつきを発見し、改善につなげるための考え方である。
一方、業務改善には、さまざまなフレームワークが存在する。
それぞれの目的や特徴を理解し、必要に応じて組み合わせることが重要である。
9.1 5W1Hとの関係
5W1Hは、Who、What、When、Where、Why、Howの6つの視点から情報や課題を整理するためのフレームワークである。
3Mによって問題を発見した場合、その問題がどのような状況で発生しているのかを整理するために5W1Hを利用できる。
例えば、特定の作業者にムリが発生している場合、次のような情報を整理する。
- Who:誰に負荷がかかっているのか
- What:どのような作業で発生しているのか
- When:いつ発生しているのか
- Where:どの工程で発生しているのか
- Why:なぜ発生していると考えられるのか
- How:どのような方法で作業しているのか
このように、5W1Hは3Mの問題を具体的に整理する際に役立つ。
ただし、Whyに記載した内容が原因仮説である場合には、事実と区別する必要がある。
9.2 プロセスマップとの関係
プロセスマップは、業務の流れや処理の順序を可視化するためのフレームワークである。
例えば、受注、調達、製造、検査、出荷といった業務の流れを整理できる。
3M分析では、プロセスマップを利用して、各工程に存在するムリ・ムダ・ムラを確認できる。
例えば、特定の工程で待ち時間が長い場合、その前後の工程との関係を確認することで、問題の原因を検討しやすくなる。
このように、プロセスマップは業務の流れを整理し、3Mはその流れの中に存在する問題を発見するために利用できる。
9.3 パレート分析との関係
パレート分析は、問題の発生件数や損失などを集計し、重要な問題を優先的に特定するための手法である。
3M分析によって複数の問題が見つかった場合、パレート分析を利用して改善対象の優先順位を検討できる。
例えば、ムダに関する問題を発生件数や損失時間で集計し、影響の大きい問題を確認する方法が考えられる。
ただし、発生件数が少ない問題でも、安全性や重大な品質問題に関係する場合には、優先的な対応が必要になることがある。
そのため、発生件数や損失時間だけで改善の優先順位を決めないことが重要である。
9.4 KPTとの関係
KPTは、Keep、Problem、Tryの3つの視点から活動を振り返り、改善につなげるためのフレームワークである。
3M分析によって問題を発見し、改善を実施した後、その結果をKPTで振り返る方法が考えられる。
例えば、次のように整理できる。
- Keep:改善によって効果が確認できた取り組み
- Problem:改善後も残っているムリ・ムダ・ムラ
- Try:次に試す改善策
このように、3MとKPTを組み合わせることで、問題の発見から継続的な改善までを進めやすくなる。
9.5 他のフレームワークとの比較
| フレームワーク | 主な目的 | 3Mとの関係 |
|---|---|---|
| 5W1H | 情報や課題を6つの視点から整理する | 3Mが発生する状況を具体化する |
| プロセスマップ | 業務の流れを可視化する | 3Mが発生する工程を特定する |
| パレート分析 | 重要な問題を優先的に特定する | 改善対象の優先順位を検討する |
| KPT | 活動を振り返り、改善につなげる | 改善結果を振り返り、次の改善につなげる |
これらのフレームワークは、互いに競合するものではない。
例えば、プロセスマップによって業務の流れを整理し、3M分析によって問題を抽出し、パレート分析によって改善対象の優先順位を検討し、KPTによって改善結果を振り返るという方法が考えられる。
ただし、すべてのフレームワークを必ず利用する必要はない。
目的や課題に応じて、必要な手法を選択することが重要である。
10. 3M改善でよくある失敗
3Mは、業務改善の基本的な考え方として有用である。
しかし、問題の捉え方や改善方法を誤ると、十分な効果が得られない場合がある。
10.1 ムダだけに注目する
ムダを削減することだけを目的にすると、新たなムリやムラが発生する可能性がある。
例えば、人員を削減した結果、残された担当者に業務が集中する場合である。
そのため、ムリ・ムダ・ムラを全体として考える必要がある。
10.2 過度な効率化を進める
作業時間やコストを削減することだけを優先すると、安全性や品質が損なわれる可能性がある。
例えば、必要な確認作業を省略すると、短期的には作業時間が減少しても、不良や手戻りが増加する場合がある。
そのため、効率化の効果だけでなく、安全性や品質への影響も確認する必要がある。
10.3 特定の工程だけを改善する
特定の工程だけを効率化しても、業務全体の生産性が向上するとは限らない。
例えば、前工程の処理能力を高めても、後工程の処理能力が不足していれば、仕掛品が増加する可能性がある。
そのため、工程全体の流れを確認することが重要である。
10.4 ムラをすべてなくそうとする
需要や作業内容には、避けられない変動も存在する。
そのため、すべてのムラをなくそうとすることが適切とは限らない。
重要なのは、ばらつきの原因や影響を把握し、必要に応じて平準化や柔軟な対応を検討することである。
10.5 数値だけで問題を判断する
作業時間や処理件数などの数値は、3Mを把握するために役立つ。
しかし、数値だけで問題の原因を判断することはできない。
例えば、作業時間が長い場合でも、作業内容が複雑であったり、安全確認が必要であったりする可能性がある。
そのため、数値による分析と現場での観察を組み合わせる必要がある。
10.6 問題を無理に1つの分類へ限定する
1つの問題が、ムリ・ムダ・ムラの複数に該当する場合がある。
例えば、特定の担当者への業務集中は、負荷の偏りというムラであり、過度な負荷が発生していればムリでもある。
そのため、分類すること自体を目的にしないことが重要である。
10.7 原因を確認せずに改善する
問題の原因を十分に確認せずに改善を進めると、期待した効果が得られない場合がある。
例えば、作業時間が長い原因を担当者の能力不足と判断しても、実際には設備や作業手順に問題がある可能性がある。
そのため、観察された事実と原因仮説を区別し、必要な確認を行うことが重要である。
10.8 現場の意見を取り入れない
管理者や改善担当者だけで改善案を決定すると、現場の実態に合わない場合がある。
そのため、実際に業務を行っている担当者の意見を取り入れることが重要である。
10.9 改善効果を確認しない
改善を実施しても、その効果を確認しなければ、実際に問題が解決したかどうか分からない。
そのため、改善前後のデータを比較し、効果を検証する必要がある。
10.10 改善を一度で終わらせる
業務内容や組織体制、需要などが変化すると、新たな3Mが発生する可能性がある。
そのため、改善後も定期的に状況を確認し、必要に応じて見直すことが重要である。
10.11 生成AIの分析結果を無条件に採用する
生成AIは、3Mの問題整理や改善案の検討を支援できる。
しかし、現場の実態を十分に把握しているとは限らない。
そのため、生成AIが提示した分析結果や改善案を、そのまま採用しないことが重要である。
11. まとめ
3M(ムリ・ムダ・ムラ)は、業務に存在する過度な負荷、不要な活動、ばらつきを発見し、改善につなげるための考え方である。
ムリは、人や設備などに能力を超える負荷がかかっている状態である。
ムダは、顧客価値や必要な成果に結び付かない不要な活動や資源の消費である。
ムラは、作業量、負荷、品質、処理時間などにばらつきがある状態である。
特に重要なのは、これらの問題が互いに影響し合うということである。
例えば、作業量にムラがあると、繁忙時にムリが発生しやすくなる。
また、ムリによって作業ミスや不良が増加すると、手直しや再作業というムダが発生する可能性がある。
そのため、ムダを減らすことだけを目的にするのではなく、ムリ・ムダ・ムラを全体として考える必要がある。
3Mは、製造業だけでなく、事務作業、ソフトウェア開発、サービス業などにも応用できる。
実践する際には、改善対象を明確にし、現状を把握したうえで、3Mの抽出、原因分析、改善案の検討、実施、効果検証という流れで進めることが重要である。
ExcelやGoogleスプレッドシートを利用すれば、作業時間や処理件数、ばらつきなどを整理し、改善前後の変化を可視化できる。
また、生成AIを活用することで、問題の抽出、分類、原因仮説の整理、改善案の検討などを支援できる。
ただし、生成AIによる分析結果を、そのまま現場の事実として扱わないことが重要である。
さらに、5W1H、プロセスマップ、パレート分析、KPTなどと組み合わせることで、問題の発見から優先順位の検討、改善、振り返りまでを体系的に進めることができる。
3Mの本質は、単にムリ・ムダ・ムラを見つけて減らすことではなく、業務全体のバランスを考えながら、安全性、品質、生産性、安定性を継続的に改善することにある。
目先の効率化だけにとらわれず、業務全体を見渡しながら改善を進めることが重要である。